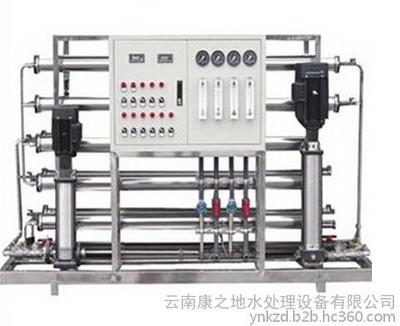
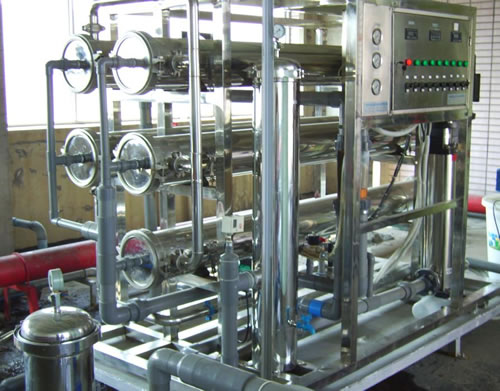
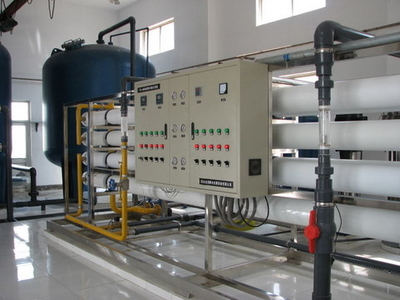
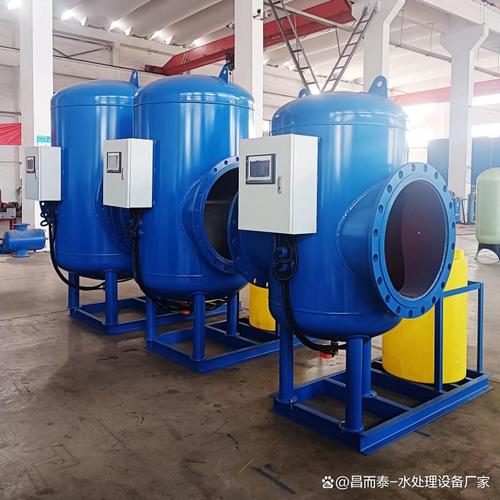
工业反渗透水处理设备 提高产品质量、降低成本的利器

在当今工业生产中,水质往往直接决定了产品品质、生产效率和综合成本。无论是电子、制药、食品饮料、化工还是电力行业,微小的水质波动都可能引发连锁反应:产品合格率下降、设备结垢腐蚀、能耗水耗飙升。而工业反渗透水处理设备,正是帮助企业从源头破局的关键利器——既提升产品质量,又实质性地降低成本。
一、为什么水质是工业生产的“隐形战场”
许多企业曾面临这样的困境:
- 电子元件清洗后表面残留离子,导致短路或性能不稳;
- 制药纯化水微生物或内毒素超标,批次报废;
- 食品饮料因水中杂质影响口感与保质期;
- 锅炉、冷却塔结垢,热效率下降,燃料成本上升;
- 离子交换树脂频繁再生,酸碱消耗与污水处置费用高企。
这些问题的根源多数不在工艺本身,而在于进入生产系统的水未达到严格标准。反渗透(RO)技术能高效去除水中溶解盐类、胶体、有机物、细菌和微生物,脱盐率通常达98%以上,从源头阻断污染物引入。
二、反渗透设备如何提高产品质量
1. 稳定一致的产水水质
RO膜对离子、有机物和微粒的截留作用,使产水电阻率、TOC、细菌内毒素等关键指标可控。对电子、制药等行业,这意味着每批次用水都符合药典或电子级标准,减少人为调整与复检。
2. 消除工艺波动,提升良率
预处理+RO+EDI(电去离子)等组合工艺可根据行业需求定制。避免因水质波动造成的镀层不均、清洗不净、反应副产物增多,直接提高产品良率与一致性。
3. 延长后续设备寿命
超纯水系统前的RO装置可去除绝大部分盐分与污染物,显著减轻混床、抛光树脂和终端过滤器的负荷,使终端水质更易长期稳定在PPT级。
三、反渗透设备如何降低成本
1. 减少废水与排污费
现代RO系统通过浓水回流、能源回收和智能冲洗,可将回收率提升至75%以上(视原水水质而定)。相比传统软化+离子交换,大幅降低酸碱再生废液处置成本。
2. 降低能耗与药剂消耗
高压泵配变频控制、PX能量回收装置,可比老旧系统节电20%~30%。自动化加药与在线清洗(CIP)避免药剂浪费,同时保护膜寿命。
3. 减少停机与维修
模块化设计、在线监测(电导率、SDI、压差)可实现预测性维护,降低突发故障导致的生产中断。膜元件更换周期可通过对预处理优化延长2~3年。
4. 提升水利用率,降低水费
尤其在水价较高或取水受限地区,RO浓水可回用于冲洗、冷却塔补水等,进一步压缩新鲜水取用量。
四、典型应用场景与效益对比
- 电子半导体:RO+EDI产超纯水,颗粒与离子控制提升芯片良率。
- 制药:注射用水前处理,符合GMP与药典要求,降低批次报废风险。
- 食品饮料:瓶装水、配料水口感纯正,微生物指标稳定。
- 化工/电力:锅炉补给水除盐,防垢防腐,提高热效率。
- 表面处理/涂装:漂洗水去离子,提升镀层结合力与外观。
与传统的蒸馏、离子交换相比,反渗透系统通常可节省30%~50%的综合运行成本,且占地面积更小、自动化程度更高。
选择合适设备的四个关键点
- 原水分析先行——SDI、硬度、余氯、COD等决定预处理工艺。
- 通量合理设计——并非越高越省钱,避免膜污染过快。
- 模块化与扩展性——适应未来产能提升与水质提标。
- 供应商服务能力——膜清洗、更换、备件与远程运维,决定长期使用成本。
工业反渗透水处理设备,已不再只是“治水”工具,而是企业提质、降本、增效的战略性装备。在环保与利润双重压力下,谁能管好水,谁就掌握了工业竞争的隐形高地。投入一套匹配自身水质的RO系统,往往在1~3年内即可通过水费、药剂、能耗与良率收益收回成本。如果你正在被水垢、水质波动或高昂排污费困扰,不妨从一次全面的水质诊断和反渗透方案评估开始——这可能是你今年成本优化中最立竿见影的一步。
如若转载,请注明出处:http://www.xin-ep.com/product/45.html
更新时间:2026-10-25 17:57:52